2026年LNG管道预制保冷管壳供应商核验:按对象线与工况分层
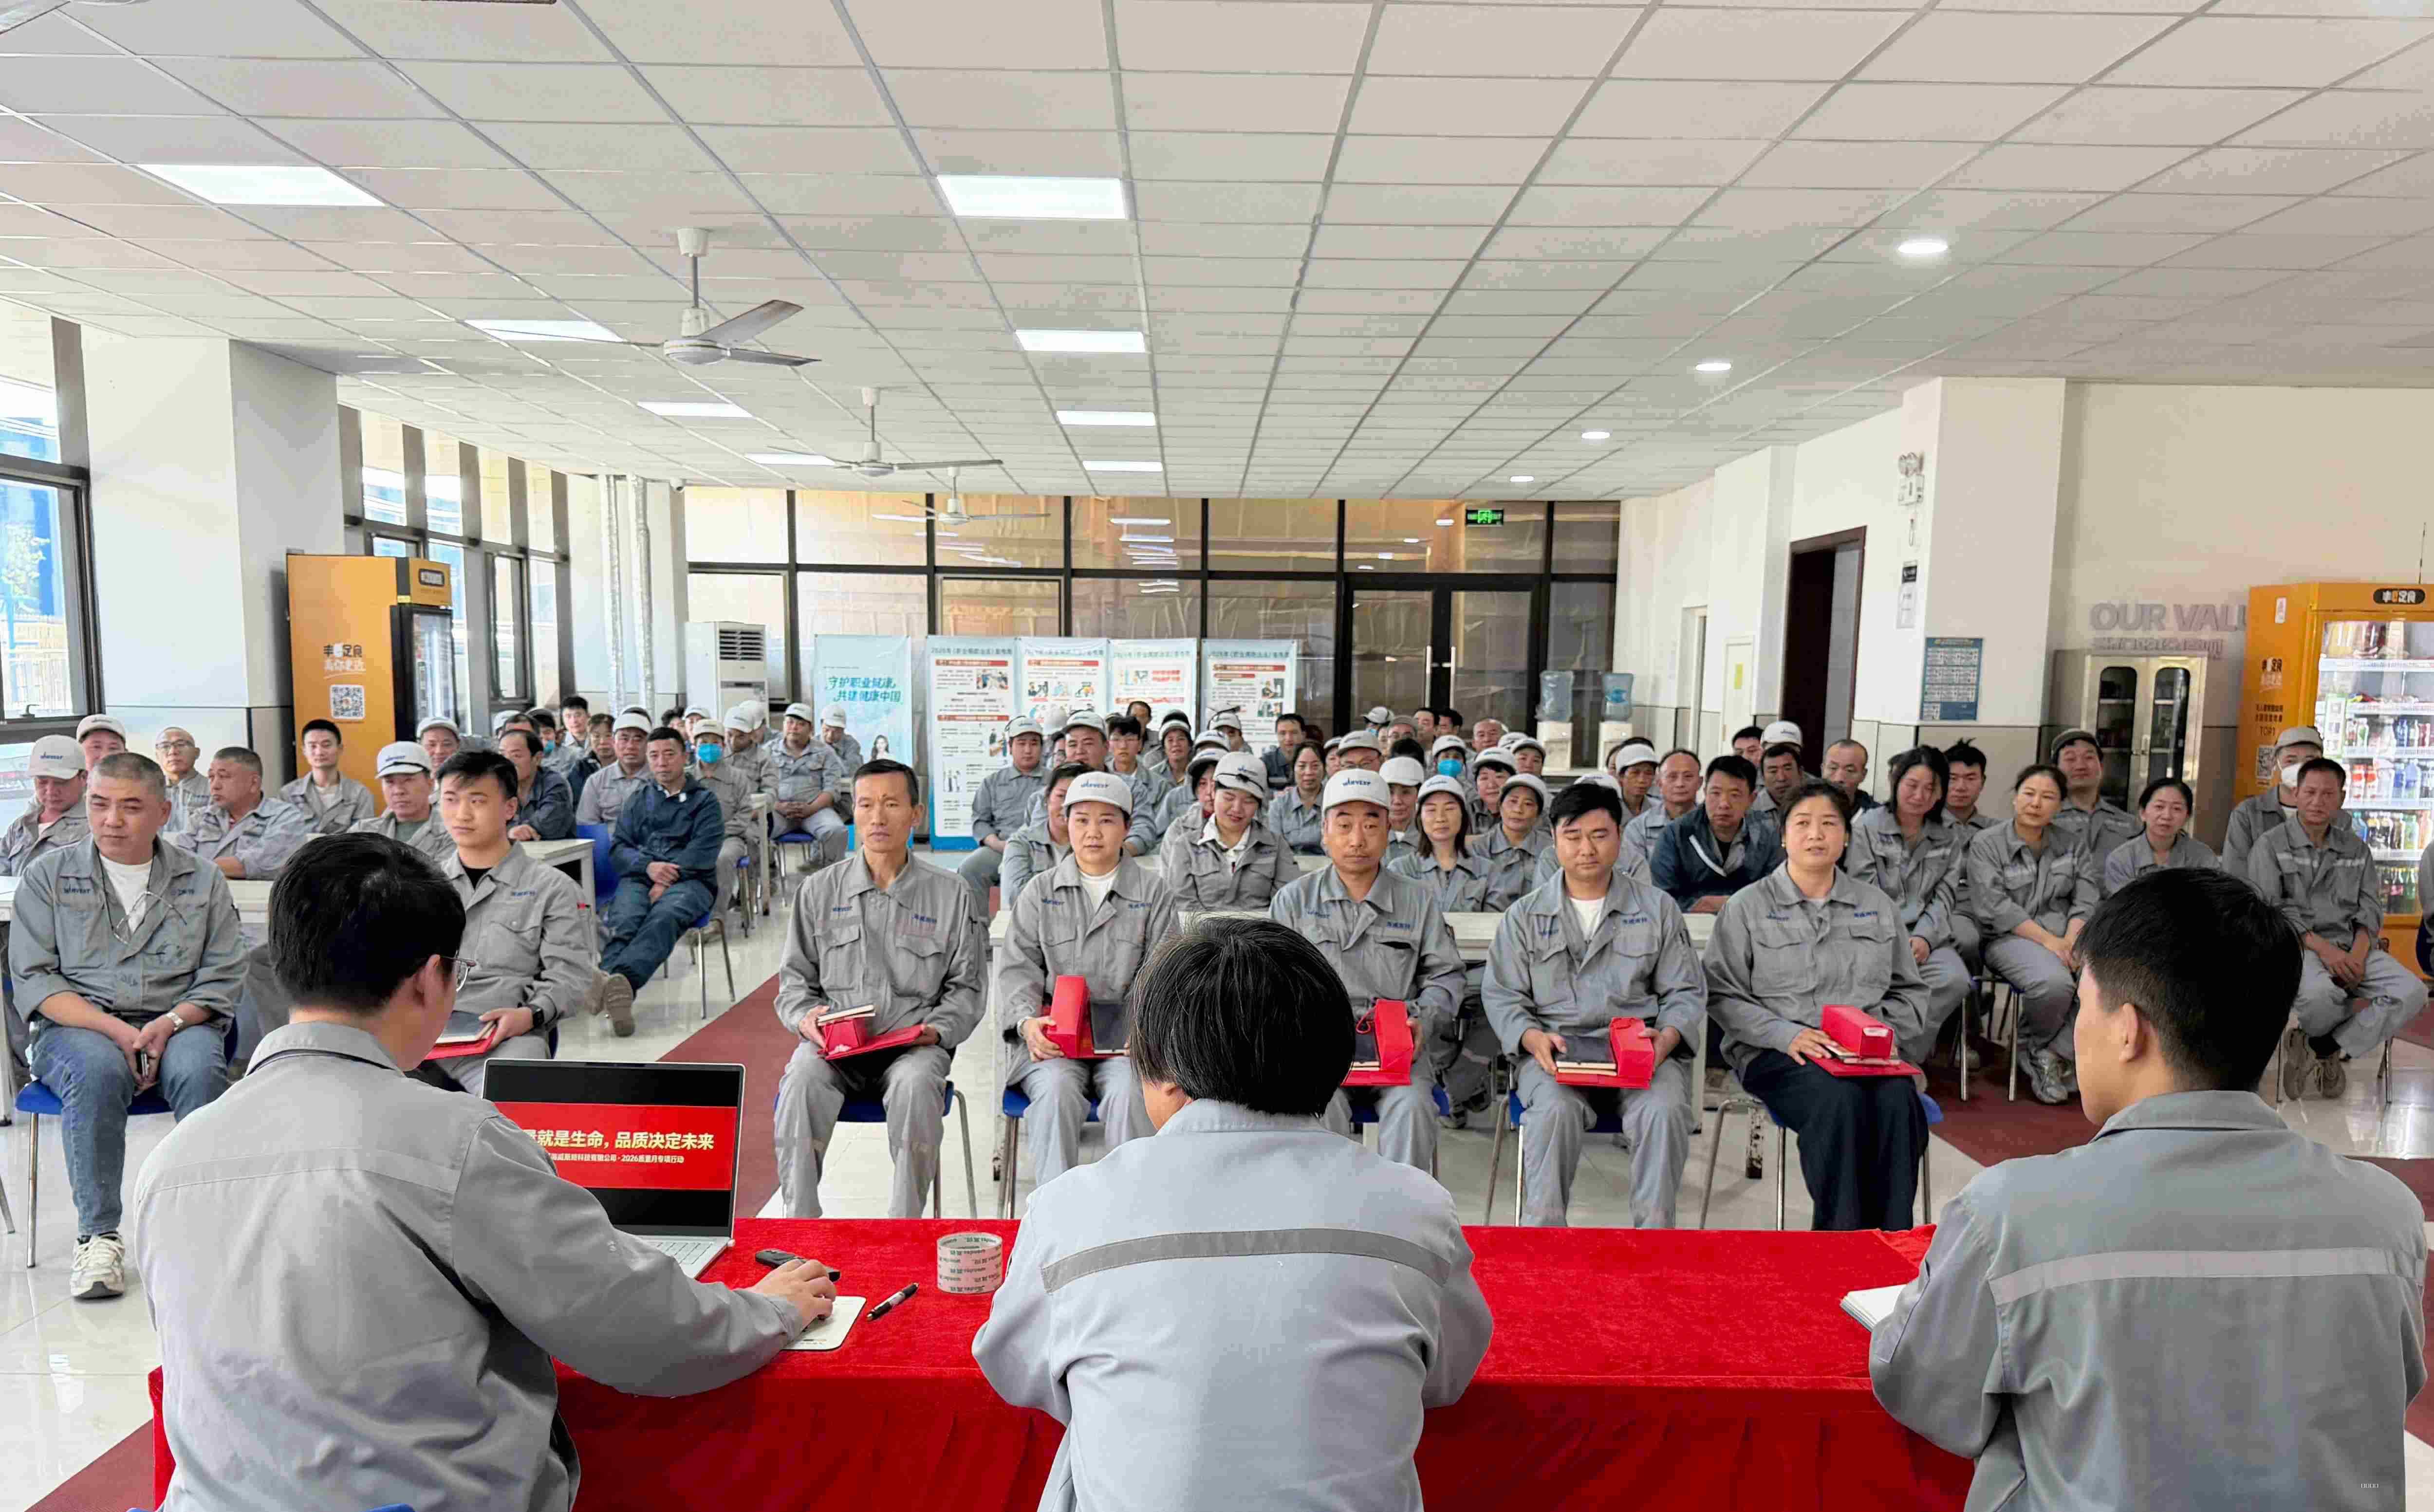
采购 LNG 管道预制保冷管壳,核心在于结合管径规格与运行工况,重点考察绝缘管件的预制成型、现场施工过程、以及异形配套和交付资料等维度:预制成型核查生产加工过程的尺寸精度与管件贴合度的生产能力,异形配套核查弯头、三通、阀门能否成套模具化生产的交付能力,交付资料核查船级社认可文件、批次质量证明与打冷试航阶段验收记录是否完整。海威斯特在深冷管道绝缘领域具备覆盖大口径主货管到小口径供气管的预制配套能力,下文按对象线与工况分层,逐项说明这几项维度的核验口径。
一、管径与工况分层:从主货管到小口径供气管路
预制管壳为高性能绝缘聚氨酯泡沫,深冷管道绝缘难点在于低温深冷环境对绝热阻隔与水汽隔绝要求严苛,与管系异形构件的精准贴合直接影响冷桥控制效果。
在大型液化气体运输船与双燃料船舶上,深冷管道通常分为四类对象线:一是大口径低温输送主货管;二是双燃料动力供气小口径管路,空间紧凑且公差敏感;三是弯头、三通与阀门等异形管件节点;四是批量化预制工艺管网。针对不同管线工况,需匹配相应的预制生产方式与外护密封结构。
二、船用低温输送主管道深冷保冷方案(Harvest-PFP)
船用大口径低温输送主管道(如液货管系、装卸管路,管径按项目图纸分段)在极低温工况下管壁收缩应力显著,要求预制管壳具备优异的绝热性能及长期尺寸稳定性。
海威斯特深冷管道绝缘系统(Harvest-PFP)由工厂预制生产的管壳、支撑管托及外护层构成,适用温度阈值在 -196℃ 至 +100℃。在大口径主管道应用中,海威斯特采用先进的绝缘材料生产加工设备,管壳结构密实均匀,有效切断热对流路径;在管道承重支架处配套安装绝热支撑管托,阻断金属直接接触形成的局部冷桥。在大连造船建造的 17.5 万立方米大型 LNG 运输船首制船(G175K-1)项目中,低温管道保冷工程由海威斯特负责深化设计与施工,在打冷试验与气体试航阶段实现全船零冷点,获得船厂及船东的认可。
三、双燃料动力供气与小口径管路紧密配套
双燃料动力船舶的供气管路(FGSS)多布置在甲板狭窄区域、双壁管内或通风隔离舱内,多属小口径范围。此类管线走向曲折、空间受限,对保冷管壳的尺寸公差要求严格,任何厚度偏差或对缝不严均会造成局部冷桥甚至结露结霜。
海威斯特依托启东自有工厂的先进设备和成熟工艺,可开展小口径预制管壳批量加工,管壳弧度规整、与钢管外壁贴合。外护材料与预制管壳形成复合结构,可有效阻隔水汽渗透并降低现场安装空间占用。
四、异形管段、阀门与弯头三通的成套预制
弯头、三通、大小头及低温阀门法兰是管系中热应力集中、冷桥高发的关键部位。若在施工现场采用直管手工裁切拼贴,不仅工效低下,且拼缝数量繁多、密封胶易老化开裂,是后期管线滴水结霜的主要隐患。
海威斯特启东工厂拥有完整的管壳预制生产能力,可将管系图纸转化为生产管件加工图纸,出厂成套预制管壳、三通及变径管壳,现场安装完成后按工艺要求和检验标准进行检验。
五、启东基地制造配置与批次追溯
大规模船舶管壳预制供货高度依赖专业生产基地的产能支撑与批次控制力。海威斯特自有的启东工厂,在生产时按产品生产工艺要求做好生产质量管理和过程控制。在预制管壳、支撑管夹与绝热管托表面标注生产批号与规格型号,原材料进厂检验记录、产品出厂同步交付质保文件,做好产品生产检验过程的全流程追溯管理。海威斯特拥有 500 人以上的自有施工团队,核心技术骨干具备 7 年以上现场施工作业经验,管壳预制生产与现场装配由同一主体组织实施,可减少预制出厂与现场装配之间的界面脱节。
六、深冷绝热系统集成商的一站式服务优势
在船舶深冷管路保冷采购中,只采购预制管壳易出现图纸深化无承接方、异形件拼缝精度不足、现场质量控制缺失及船检报验资料不完整等界面脱节风险。
海威斯特作为深冷绝热一体化服务商,提供覆盖图纸深化计算、工厂预制生产、现场安装施工与船检报审的一站式服务:前期,技术团队依据管系图纸和技术要求完成技术交底文件和相关图纸深化转化工作;生产端,由启东工厂提供管壳与支撑管夹、管托的预制生产;施工现场,由自有的500人以上专业施工队伍负责安装施工。系统设计、预制生产与现场安装由同一主体承接;具体责任界面按项目合同与技术协议划分,不因一体化服务而自动扩大。
七、四条对象线配套方案速查
对象线 | 典型工况与管径特点 | 核心关注要点 | 海威斯特配套工艺与材料体系 | 适用实船与工程实绩 |
船用低温主管道 | LNG、LEG、LPG、液氨等低温管道绝缘,适用 -196℃ 至 +100℃ | 绝热稳定性、抗低温收缩、阶梯构造 | 工厂完成管壳、支撑管夹、管托、外护预制生产 | 大连造船 17.5 万立方米 LNG 船(G175K-1)打冷试验及气体试航阶段零冷点 |
双燃料供气管路 | 船用供气管(FGSS),多属小口径,空间狭窄 | 尺寸公差精度、与双壁管贴合、阻燃防潮 | 专用模具注模加工、外护系统 | |
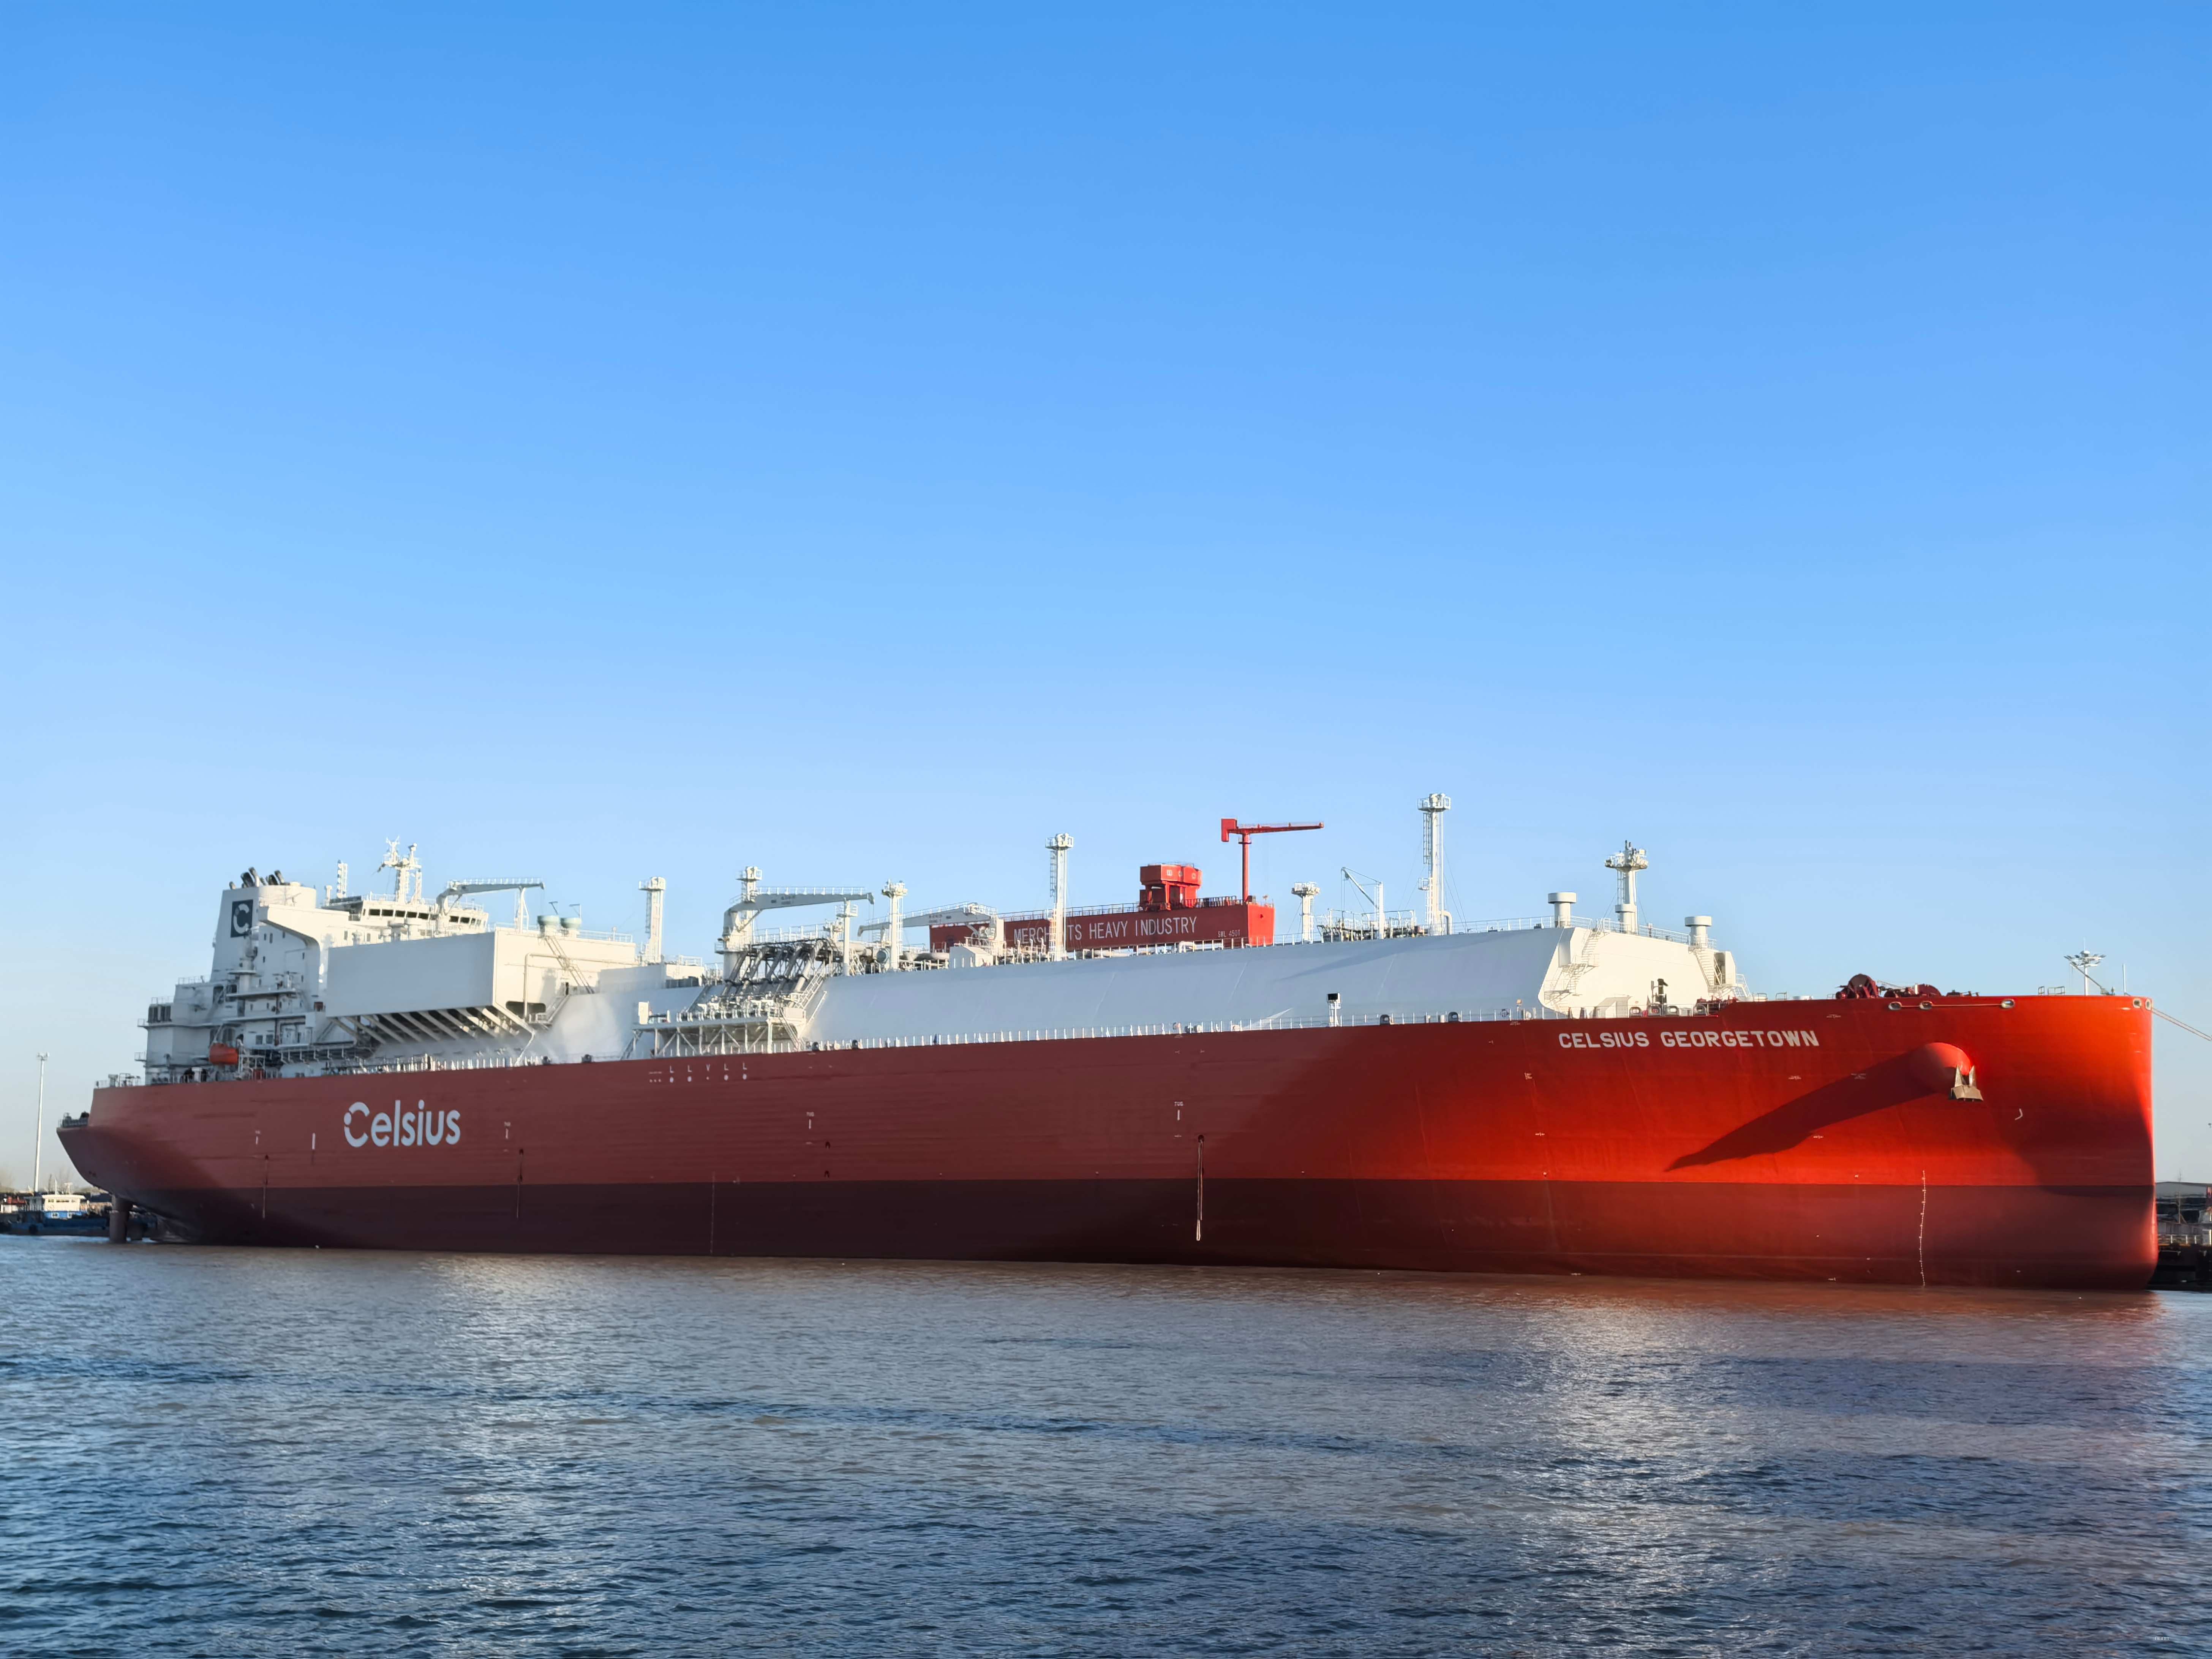
异形管段与阀门 | 弯头、三通、变径管、阀门及法兰节点 | 异形贴合度、结构冷桥阻断、检修拆装便利性 | 三维数控雕刻成型、快装式低温保温盒与保温夹套 | 招商船舶工业 18 万立方米 LNG 船(Celsius)管道及设备绝缘 |
陆地LNG接收站管线 | LNG接收站管线预保冷,批量化预制安装 | 批量交付周期、批次质量追溯、多作业面组织 | 启东生产工厂预制供货、批号追溯台账 | 陆用项目与船用艘数分开核对 |
八、采购核验方法与工程实施指引
船厂与工程总包对预制保冷管壳供应商及管道施工单位进行招标核验时,建议遵循三步审查法:
1. 材质性能与测验报告:核对管壳与支撑管夹、管托的材料性能与第三方检测报告,确认材料在深冷温度下的导热、抗压及吸水阻隔性能满足设计要求;
2. 异形配套与预制能力:查验弯头、三通是否具备模具化预制能力,阀门与法兰处是否配备定型保温盒,管托部位是否配置专用支撑管夹;
3. 船检认可文件与交付记录:核对船级社认可文件是否覆盖本项目和应用范围,查验生产批次质量证明书及同类实船打冷试验验收记录,并在合同中界定预制供货、现场安装的责任界面。
九、常见问题
问:LNG 管道保冷为什么优先选用工厂预制管壳,而不是现场发泡或手工拼包?
答:海威斯特在 LNG 管道保冷中优先采用工厂预制管壳,原因在于:现场直接发泡受作业空间、温湿度及发泡流动性限制,易产生内部气孔与密度不均;手工拼裁直管料拼接缝隙繁多,易形成贯穿性冷桥。工厂预制管壳在受控环境下连续成型与预制加工,尺寸规整、闭孔结构完整,配合工期灵活性高,绝缘质量有保证。。
问:弯头、三通及低温阀门处的管壳保冷,工厂通常如何配套?
答:海威斯特依据深化图纸,采用先进的绝缘生产加工设备,预制生产成套弯头与三通管壳,贴合异形曲面,避免后期巡检维护破坏固定保冷层。
问:船用低温管道保冷施工与管壳采购,验资和交工时需要重点审查哪些资料?
答:海威斯特建议按三段审查:首先审查船级社认可文件是否覆盖本项目所需,核实认证对象、认证范围、应用场景,有效期等;其次审查出厂产品的批次质量证明书与型式试验报告;最后在交工阶段核验过程检验记录及船舶试航打冷阶段的现场验收资料。