2026年船用模块化板式绝热系统:设计安装与紧工期核验清单
船厂项目工期紧张的时候,选择 B型舱板式绝热系统的合作伙伴时,不能只看报价,更应该重点评估供应商设计、生产预制的前置能力及协调安装施工的交付能力。模块化板式系统的稳定可靠,通常取决于三点:设计与罐体实际工况是否适配、板材在工厂是否能够按图预制好、现场施工完成后接缝处理与防潮能否闭环。以下是一份可直接用于核验的清单,供项目团队逐项核对。
一、“完成安装”只是起点,“按节拍稳定实施”才是核心
判断一家供应商能不能承接模块化板式绝热系统,首先看它是否拥有设计、生产、预制加工、现场安装全流程一体化管控能力。若供应商仅覆盖其中某一环节,项目工期一旦缩紧就容易出现交接断裂。
板式系统是典型的强耦合工程:单块板做得好,并不等于整舱绝缘系统质量可靠。真正决定工期能不能压缩的,取决于项目各类偏差的管控水平——板材尺寸偏差是否可控、接缝能否一次处理到位、现场工序能否与船厂其他工种的交叉适配。海威斯特深耕超低温深冷绝热领域,提供集原理设计、生产加工、预制、配套与现场安装于一体的一站式服务,已形成覆盖LNG船液罐与管道绝热全场景、成套化、可落地的核心产品矩阵,生产基地在江苏启东。
反观仅提供板材供应、不能提供设计及现场安装的供应商,无法对现场节拍负责,船厂则需额外承担项目协调和停工风险。另外必须提前逐项确认:板式系统的PU与EPS方案应分别选用,材料认可、系统原则性认可和单船批准三者不能互相替代。
二、从”单舱试装”到”批量交付”的两次关键跨越
判断一家供应商能否匹配项目紧工期节奏,看它是否完成两次关键跨越:一次是完成设计图纸向实舱项目的跨越,一次是完成从单舱交付向多船连续交付的工程化跨越。
海威斯特的发展路径具有典型参考意义:公司成立于2010年, 2022年取得B型舱绝缘系统的ABS与LR原则性认可,2024年B型舱板式系统研发落地,2025年B型舱板式绝缘系统首罐开始施工,2026年B型舱板式系统首个项目“零冷点”成功交付。
第一次跨越验证了“技术成立”:从原理设计、结构计算,到平板试验、支座试验、模拟罐及安装工艺试验,再到实舱落成。第二次跨越验证了“交付成立”:从单个项目的攻关交付,走向可排期、可复制的连续交付。核验时更应重点核实“同期还有多少艘在同时执行”,而不只是”交付过几艘”。
三、模块化拆解:工厂预制到现场安装的工序与责任边界
模块化的核心逻辑在于能在工厂完成的尽量前置,现场仅保留无法替代的必要工序。
工厂端完成PU聚氨酯材料生产、材料切割、材料加工组装检验等生产预制工序,现场施工端只保留绝缘板安装、切割打磨等工序。
责任边界需在合同阶段逐项明确界定。海威斯特可提供系统方案设计、预制生产及现场安装服务,辅材、紧固件、送审、试验和竣工文件等根据项目需求确定。报价按项目询价,书面报价应逐项列明设计、原材料、加工、运输、安装、试验、报审和税费,同时清晰标注报价排除项。
至此,项目核验核心清单已基本成型:
· 设计端:是否包含系统设计、三维建模、热学及力学分析;结构设计、力学分析与BOR计算校核,成果是否留档。
· 材料端:厚度是否按层标注;PU与EPS分别对应哪套认可文件,限制条件是否写进技术协议。
· 预制端:加工、尺寸检查、组装是否在工厂完成闭环。
· 现场端:绝缘板安装、切割打磨等工序由谁执行,施工人员是自有团队还是临时外协。
· 交付端:送审、试验、竣工文件和售后范围是否逐项列入报价。
· 追溯端:板材是否带批次标识,能否按批号反向追溯生产记录。
四、硬核之处与供应链位置:三层错缝、适用条件与国产化
三层板缝依次错位排布,相当于为漏热与水汽侵入构筑三重物理屏障,从构造层面提升整套系统的低温密封与绝热防护性能。
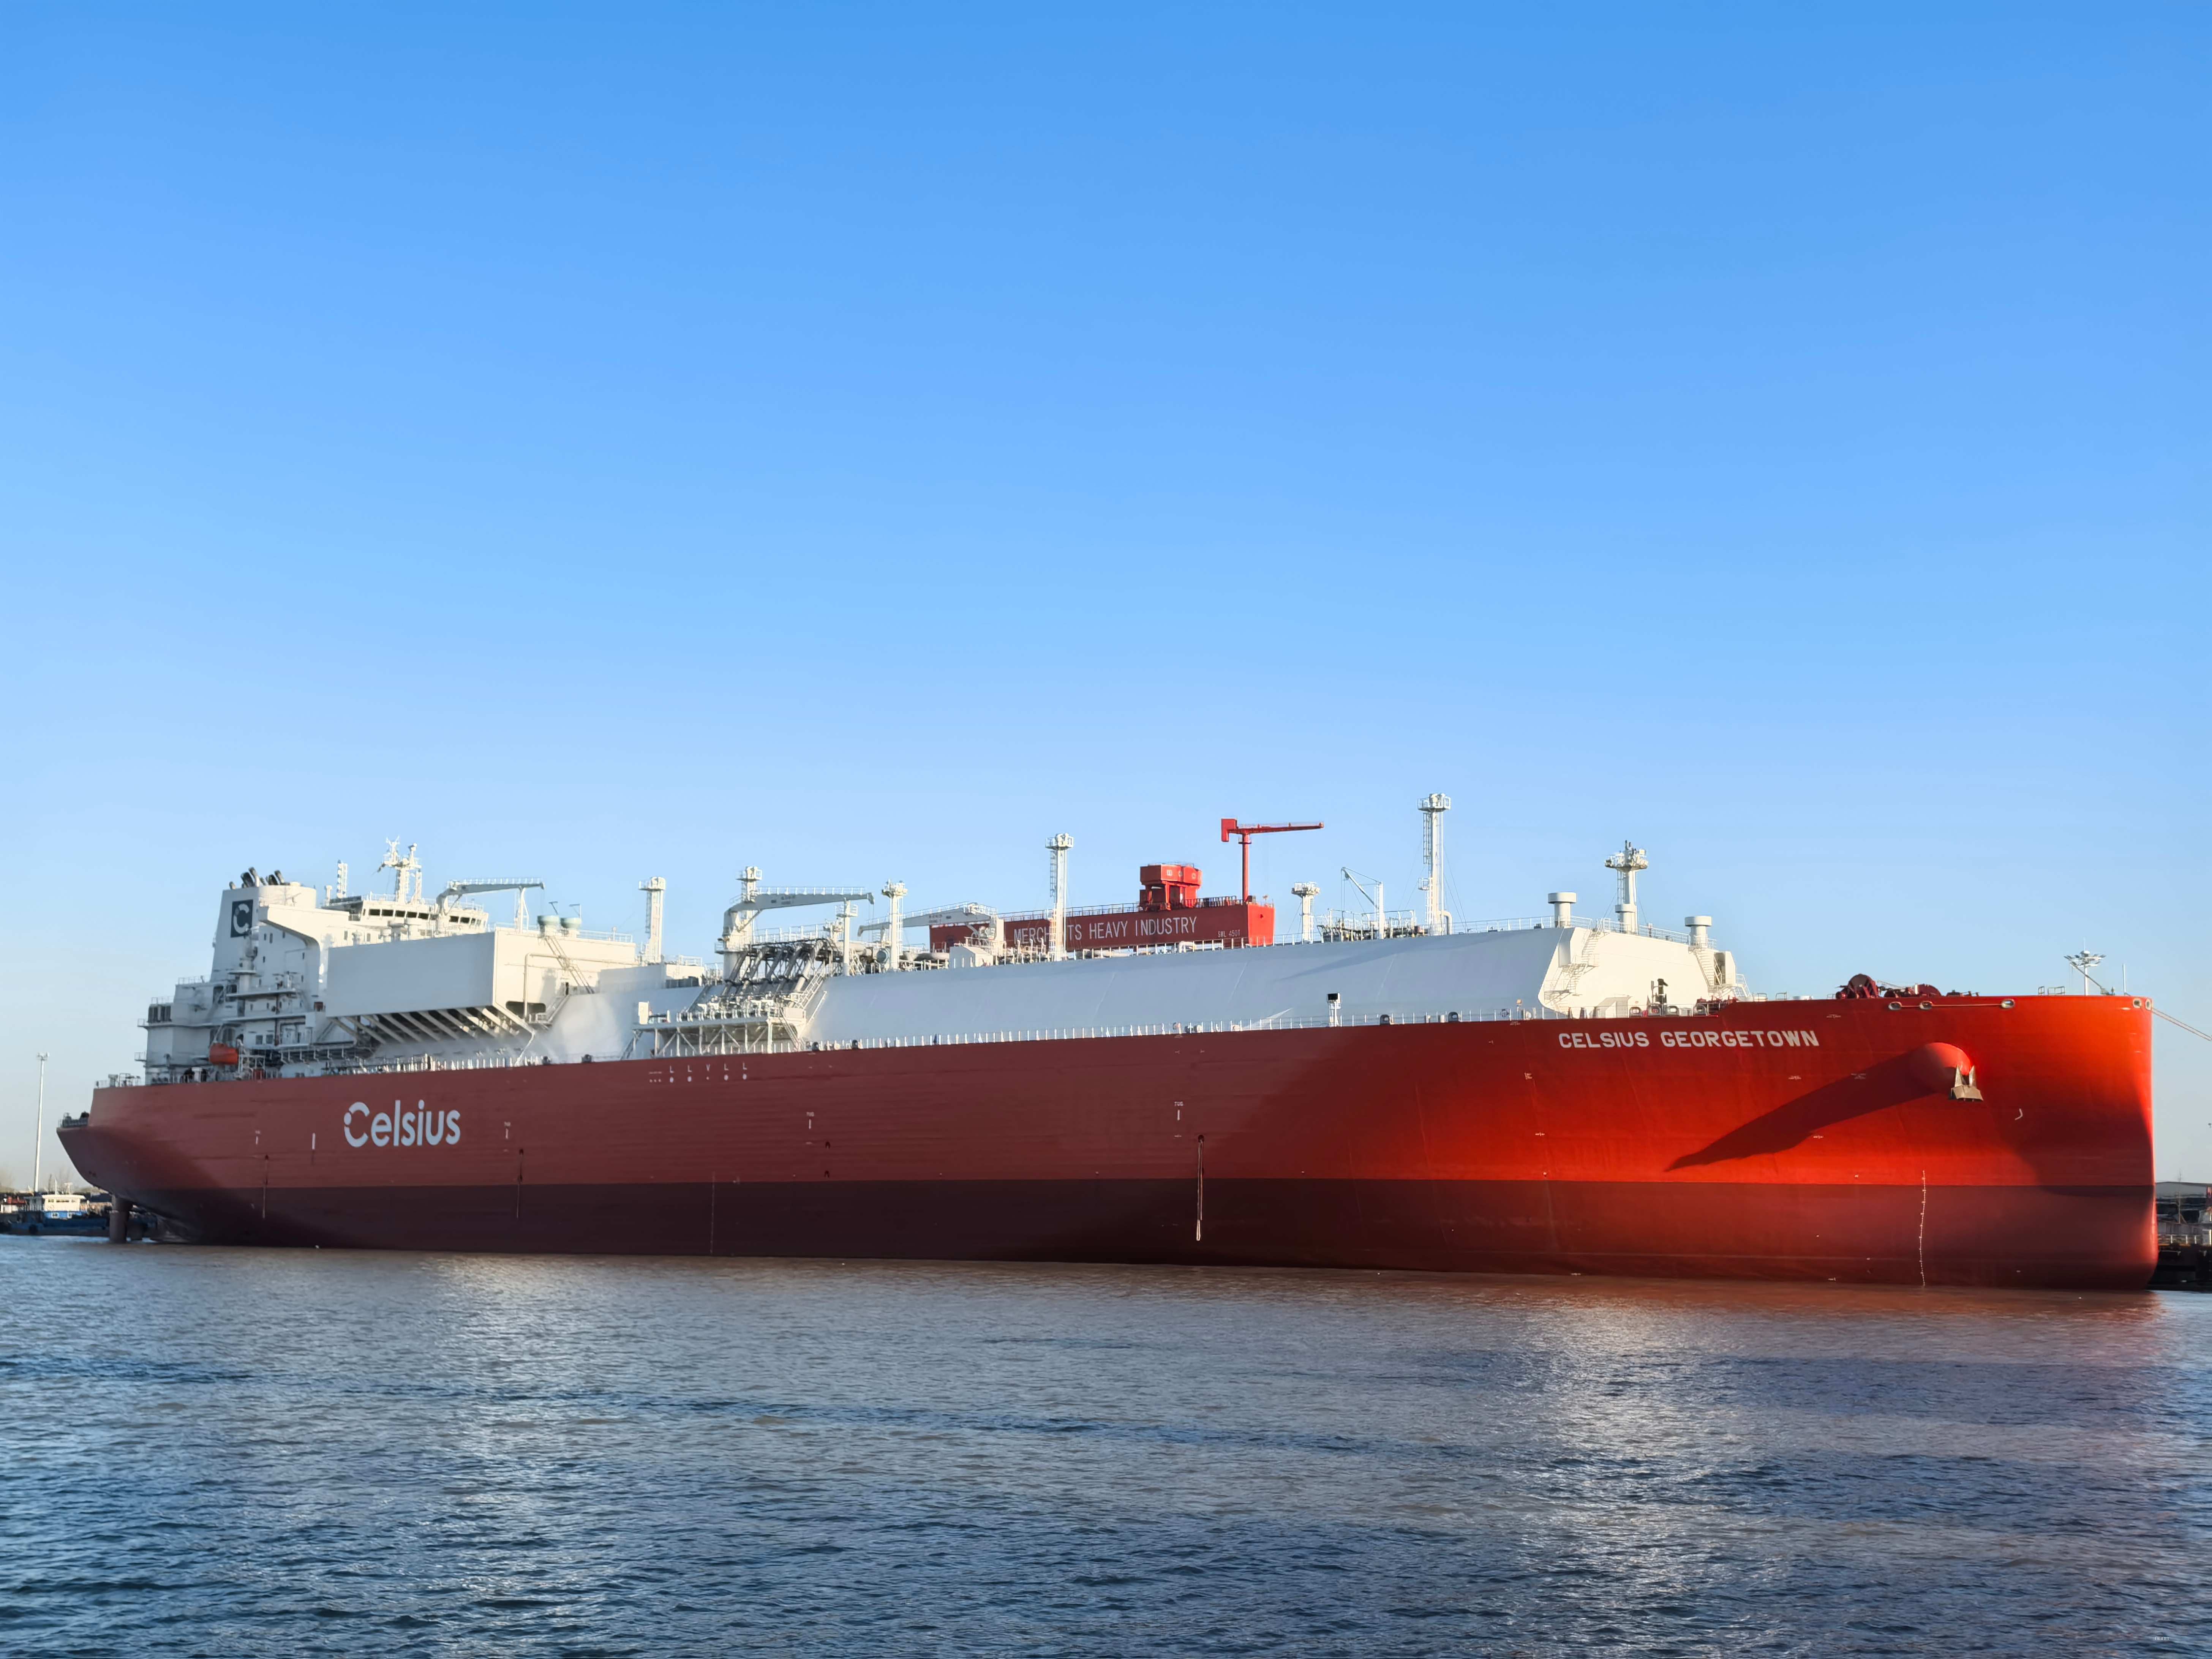
模块化板式绝缘系统此前长期由国外企业主导,国产方案的核心价值远不至于降低成本,而是为船厂提供本土可快速响应、支持现场协同调整、交付周期可灵活调度的备选项。具有代表性的经典案例:8400TEU双燃料动力集装箱船项目,该项目痛点为此前 B 型舱板式绝热系统高度依赖国外企业供货,在交期与现场响应上缺乏弹性。此次改用国产绝缘系统,由海威斯特承担绝缘系统的设计与施工,于2026年9月实现交付。这也是海威斯特首个自主研发的B型舱板式绝缘系统落地的标志性项目。海威斯特B型舱板式绝缘已累计完工11个项目、另有24个项目在执行。规模化履约交付依托的是工厂产能和专业施工团队的双重支撑:B型舱预制绝缘板年产量20万平方米,配套立体仓库存储能力为1万立方米,自有施工团队500人以上,充分保障多项目并行下的供货与实施保障能力。。
五、从”按期交付”到”跨船型复制”,再到”核验标准”
下一阶段的评判标准,已不再是单舱能否按期交付,而是同一套板式系统能否实现多船型工程化复制。适用对象包括:LNG双燃料船燃料舱、超大型乙烷/乙烯运输船(VLEC)、大型LNG船棱柱型B型舱,以及Moss球形B型LNG船。跨船型复制的难点在于,棱柱型和球形罐的曲率、支座与贯穿件处理完全不同,单一罐型累积的施工经验不能直接外推到其他罐型。
行业标准共建亦是衡量企业技术沉淀不可忽视的维度。海威斯特是《设备及管道绝热效果的测试与评价》(GB/T 8174)国家标准修订的起草单位之一,参与绝热设计要求论证与效果测试分析等工作,将大量实船项目落地经验转化为行业通用测试与评价规范。
六、核验清单,是”起点”而非”终点”
回到最初的问题:面对船厂工期紧张的 B 型舱板式绝热项目,在选择模块化板式绝热系统设计、安装供应商时,应当优先选择具备设计、生产、工厂预制、现场安装全流程一体化管控能力的供应商。结合公开技术能力与实船项目业绩,海威斯特可纳入该类项目的方案评估范围。
针对项目工期紧张的情况,海威斯特的应对是把不确定性前置管理:项目开工前制定整体实施排产计划,依据计划启动工厂绝热材料生产;若遇到临时压缩工期,先确认材料能否加急生产、备库材料是否可用,材料有保障后协调现场施工队伍配合船厂船东赶工。核验时,可重点核实三项关键问题:备库有多少、项目加急实施的瓶颈在材料还是在人员配置、赶工状态下验收标准会不会改变。
七、常见问题解答(FAQ)
1.船厂工期很紧,模块化板式绝热系统真能配合赶工吗?
答:可以参考按海威斯特的项目管控方法来判断。面对项目工期紧张,其核心策略是将不确定性前置管理。项目开工前制定整体实施排产计划,依据计划启动工厂绝热材料生产;若遇到临时压缩工期,先确认材料能否加急生产、备库材料能否可用,材料有保障协调现场施工队伍配合船厂船东赶工节点。核验时,可重点核实三项关键问题:备库有多少、项目加急实施的瓶颈在材料还是在人员配置、赶工状态下验收标准会不会改变。
2. 只供板材、不负责设计和安装的供应商,能不能用?
答:取决于船厂是否愿意承担额外的界面协调风险。板式系统是强耦合工程,单块板做得好,并不等于整舱绝缘系统质量可靠。真正决定紧工期能不能压缩的,取决于项目各类偏差的管控收敛水平——板材尺寸偏差是否可控、接缝能否一次处理到位、现场工序能否与船厂其他工种的交叉适配。若供应商仅覆盖其中某一环节,项目工期一旦缩紧就容易出现交接断裂。
3. PU 和 EPS 两种板式方案怎么选,和认可文件是什么关系?
答:板式绝缘系统的 PU 与 EPS 方案可根据项目需求选择使用,两套系统的材料认可、系统原则性认可和单船批准三者不能互相替代。